Warum Schablonenentscheidungen mehr Gewicht haben, als viele Teams erwarten
Eine Schablone bestimmt das Pastenvolumen, das Auslöseverhalten und die Positionsgenauigkeit, bevor irgendein Bauteil platziert wird. Wenn die Aperturen zu aggressiv ausgelegt sind, können kleine Pads überbrücken oder verlaufen. Wenn das Auslöseverhalten schlecht ist, starten Lötstellen mit zu wenig Volumen und werden anfällig für Unterbrechungen oder schlechte Benetzung während des Reflow-Lötens. Der Rest der Linie kann dies nur begrenzt kompensieren. Ein besseres Ofenprofil wird fehlende Paste nicht ausgleichen, und eine bessere Bestückungsmaschine wird ein schlechtes Aperturdesign nicht korrigieren.Dies gilt insbesondere für Leiterplatten, die Fine-Pitch-QFPs, BTC- oder QFN-Gehäuse, kleine Passivbauteile und große Thermopads kombinieren. Eine einzige Schablone muss all diese Anforderungen abdecken. Deshalb betrachten erfahrene Prozessingenieure das Schablonendesign als Werkzeug zur Ausbeutesteuerung und nicht als Gebrauchsartikel.Wie man SMT-Schablonen auswählt, ohne Druckkonflikte zu erzeugen
Die Schablonenstärke sollte sich am schwierigsten Auslöseproblem orientieren
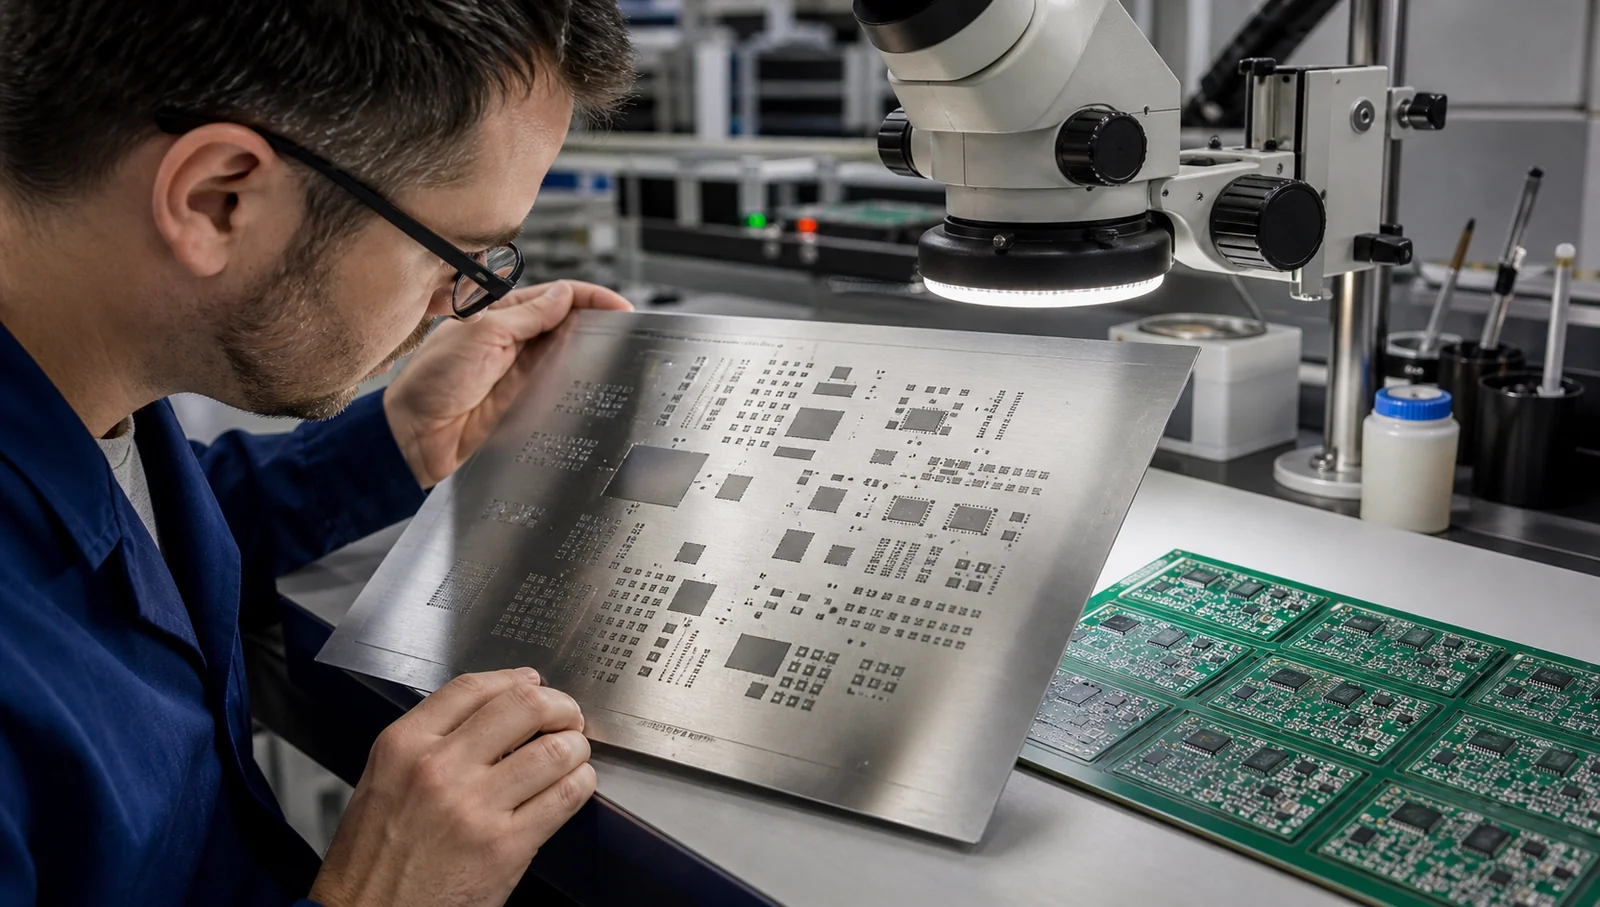
Teams beginnen oft mit einer Standardfolienstärke und überdenken diese erst, wenn Druckfehler auftreten. Ein besserer Ansatz ist es, zuerst die kleinsten oder am stärksten auslöseempfindlichen Aperturen zu identifizieren und sich dann zu fragen, wie die größeren Pads gehandhabt werden. Wenn eine dicke Schablone zwar großen Pads hilft, aber Fine-Pitch-Bauteile unterversorgt, wurde die Leiterplatte nicht optimiert – der Defekt wurde lediglich an eine andere Stelle verlagert.Aperturdesign löst meist mehr als reine Pastenvolumen-Gewalt
Große Thermalpads, Abschirmungslaschen und Leistungsbauteile benötigen oft segmentierte Aperturen oder reduzierte Flächenverhältnisse statt einer einzigen übergroßen Öffnung. Pastenauslöseverhalten, Verfließen (Slump) und Voiding-Verhalten spielen eine entscheidende Rolle. Ingenieure sollten Aperturanpassungen bevorzugen, die stabile Depots erzeugen, anstatt einfach mehr Paste aufzutragen und zu hoffen, dass der Reflow-Prozess es richtet.Leiterplattenunterstützung und Druckmechanik sind ebenso wichtig wie die Folienqualität
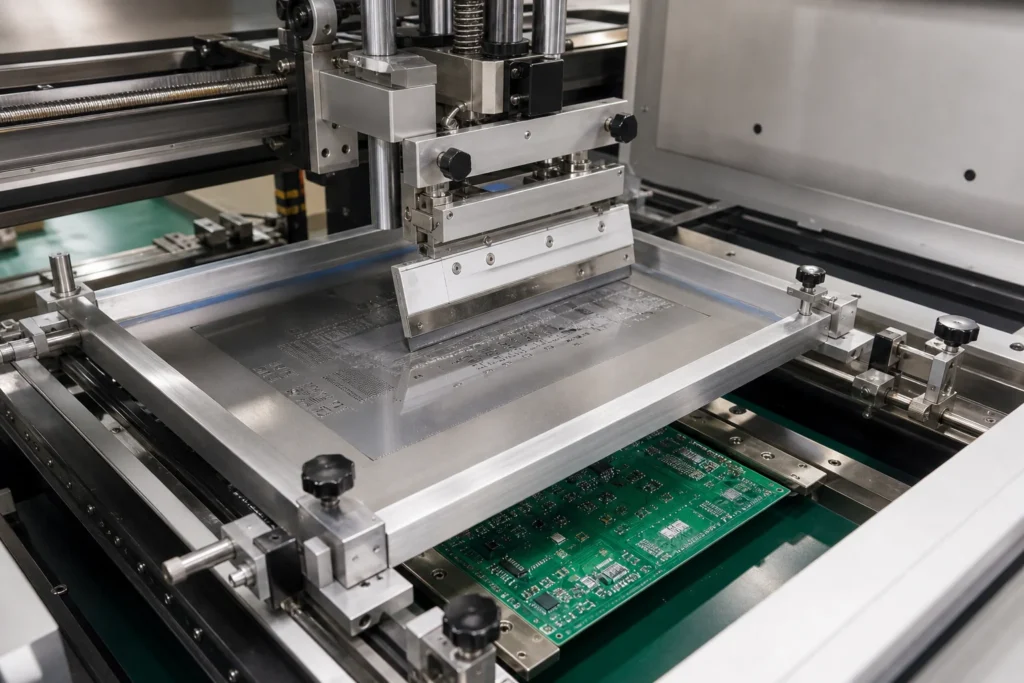
Selbst eine hochwertige Edelstahl-Schablone druckt schlecht, wenn sich die Leiterplatte unter dem Rakeldruck durchbiegt. Unterstützungsstifte, Vakuumwerkzeuge, Schienensetup und Trenngeschwindigkeit beeinflussen die Übertragungseffizienz. Bei dünneren Leiterplatten kann eine mangelhafte Unterstützung dazu führen, dass die Aperturausrichtung beim Setup gut aussieht, aber in der Serienfertigung dennoch inkonsistente Depots entstehen. Deshalb sollte eine gute Schablonenspezifikation immer mit einer realistischen Überprüfung des Drucksetups kombiniert werden.Reinigungsfrequenz ist Teil der Schablonenauswahl, kein nachträglicher Einfall
Manche Aperturmuster sind gegenüber längeren Druckserien toleranter als andere. Andere schließen Paste schnell ein und erfordern eine häufigere Unterseitenreinigung, um Materialaufbau und partielle Verstopfungen zu vermeiden. Wenn die Linie das Reinigungsintervall, das eine Schablone tatsächlich benötigt, nicht einhalten kann, liegt das nicht nur an der Bedienerdisziplin. Es kann auch ein Zeichen dafür sein, dass das Schablonendesign für die Produktionsumgebung zu anfällig ist.Wann sich eine Stufenschablone (Step Stencil) lohnt
Eine Stufenschablone wird nützlich, wenn eine Leiterplatte in verschiedenen Zonen tatsächlich sehr unterschiedliche Pastenvolumina benötigt. Fine-Pitch-Bauteile erfordern möglicherweise ein dünneres Folienverhalten, während große Thermopads oder Steckerausläufer eine größere Depothöhe benötigen. In diesem Fall kann ein Step-Up- oder Step-Down-Bereich das Prozessfenster vergrößern.Aber eine Stufenschablone sollte ein spezifisches Druckproblem lösen und nicht als modisches Upgrade dienen. Sie erhöht die Herstellungskosten, die Setup-Empfindlichkeit und manchmal die Komplexität bei der Reinigung. Wenn die Leiterplatte durch Aperturoptimierung und bessere Druckunterstützung stabilisiert werden kann, ist dies meist der einfachere Weg.Defekte, die häufig auf die Schablonenstufe zurückzuführen sind
- Wiederkehrende Brücken an Fine-Pitch-Bauteilen, selbst wenn Bestückgenauigkeit und Reflow-Profil normal aussehen.
- Unzureichendes Lot an kleinen Passivbauteilen oder QFN-Randpads trotz akzeptablem Pastenvolumen an anderer Stelle.
- Große Thermopads, die von Los zu Los chronisches Voiding oder instabilen Kollaps zeigen.
- Druckqualität, die bei längeren Laufzeiten driftet, weil die Aperturen schneller verschmutzen als es der Reinigungszyklus zulässt.
- Bedieneranpassungen, die ständig Rakeldruck oder Ausrichtung ändern, ohne die Ursache zu beheben.
Fragen, die vor der Freigabe einer Schablone für die Produktion zu stellen sind
- Welche Aperturen auf dieser Leiterplatte haben das schwächste Flächenverhältnis oder das schwierigste Auslöseverhalten?
- Welche Leiterplatten-Unterstützungsmethode wird beim Drucken verwendet und entspricht sie der tatsächlichen Steifigkeit des Nutzens?
- Sind große Pads zur Auslösekontrolle segmentiert oder wird das Pastenvolumen zu aggressiv aufgetragen?
- Wie oft wird eine Unterseitenreinigung bei realistischer Liniengeschwindigkeit erforderlich sein?
- Benötigt das Design eine Stufenschablone oder können Aperturänderungen dasselbe Problem einfacher lösen?
- Welche Inspektionsnachweise bestätigen, dass die Druckübertragung vor der vollständigen Freigabe stabil ist?
Gute Pastendrucke beginnen meist mit disziplinierten Schablonenentscheidungen
SMT-Schablonen verdienen mehr technische Aufmerksamkeit als sie gewöhnlich erhalten, da die Druckstufe den physischen Ausgangspunkt für jede nachfolgende Lötstelle setzt. Wenn Folienstärke, Aperturstrategie, Leiterplattenunterstützung und Reinigungsdisziplin im Hinblick auf das Produkt gewählt werden, hat der Rest der SMT-Linie eine wesentlich bessere Chance, vorhersehbar zu bleiben. Werden sie als Standardwerte behandelt, zahlt die Fabrik für diese Abkürzung später oft mit Ausschuss, Entschlüpfern und Nacharbeitsstunden.Was macht eine SMT-Schablone in der Leiterplattenmontage?
Eine SMT-Schablone steuert, wo Lötpaste abgelegt wird und wie viel Paste jedes Pad vor der Platzierung und dem Reflow eingelegt wird. In der Praxis wirken sich die Schablonendicke, die Öffnungsgeometrie und der Druckträger direkt auf Brücken, Öffnungen, Leerungen und Überarbeitungen aus.
Wie wählen Sie die Dicke der SMT-Schablone?
Die Schablonendicke sollte der kleinsten Apertur-Herausforderung und den großen Anforderungen an Paste-Volumen auf demselben Board entsprechen. Fein-Pitch-Teile drücken oft die Dicke nach unten, während große Thermopolster möglicherweise Änderungen an der Öffnung benötigen, anstatt die gesamte Schablone einfach dicker zu machen.
Wann lohnt sich eine Step-Schablone?
Eine Stufenschablone wird nützlich, wenn ein Produkt in verschiedenen Bereichen sehr unterschiedliche Pastenvolumen benötigt, wie z. Es erhöht die Komplexität der Kosten und der Einrichtung, daher sollte eine echte Druckbeschränkung gelöst werden, anstatt als Standard-Upgrade zu dienen.
Warum produzieren gute SMT-Schablonen immer noch schlechte Pastendrucke?
Denn Schablonenqualität ist nur ein Teil des Drucksystems. Board-Unterstützung, Rakelzustand, Rheologie, Ausrichtung, Reinigungsfrequenz und Trenngeschwindigkeit können Ablagerungen ruinieren, selbst wenn die Schablone selbst korrekt hergestellt wurde.