Mengapa keputusan stencil berdampak lebih besar dari yang diperkirakan banyak tim
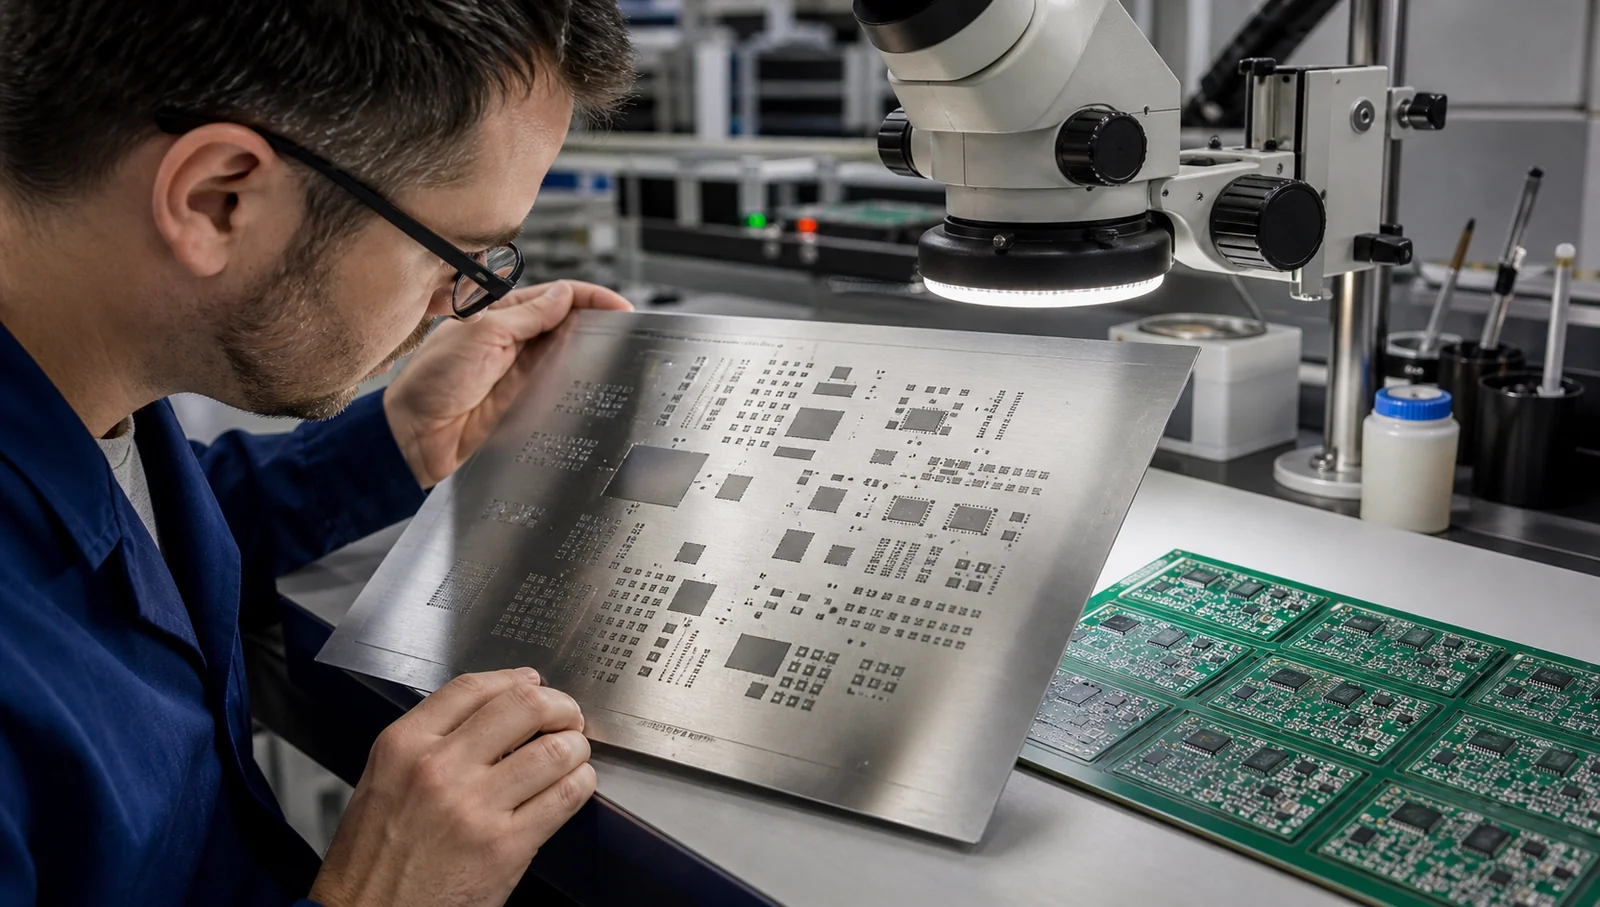
Stencil menentukan volume pasta, perilaku pelepasan, dan akurasi posisi sebelum komponen apa pun ditempatkan. Jika aperture terlalu agresif, pad kecil dapat mengalami bridging atau merosot (slump). Jika pelepasan pasta buruk, sambungan solder akan dimulai dengan volume yang kurang dan menjadi rentan terhadap open circuit atau pembasahan (wetting) yang buruk selama reflow. Sisa lini produksi hanya bisa mengompensasi sampai batas tertentu. Profil oven yang lebih baik tidak akan memperbaiki pasta yang hilang, dan mesin placement yang lebih baik tidak akan mengoreksi desain aperture yang buruk.Hal ini terutama berlaku pada papan yang menggabungkan QFP fine-pitch, paket BTC atau QFN, komponen pasif kecil, dan pad termal besar. Satu stencil harus mampu mendukung semuanya. Itulah mengapa insinyur proses yang berpengalaman memperlakukan desain stencil sebagai alat kontrol yield, bukan sekadar aksesori komoditas.Cara memilih stencil SMT tanpa menimbulkan konflik pencetakan
Ketebalan stencil harus mengikuti masalah pelepasan yang paling sulit
Tim sering kali memulai dengan ketebalan foil standar dan baru meninjaunya kembali setelah cacat cetak muncul. Pendekatan yang lebih baik adalah mengidentifikasi aperture terkecil atau yang paling sensitif terhadap pelepasan terlebih dahulu, lalu menentukan bagaimana pad yang lebih besar akan ditangani. Jika stencil tebal membantu pad besar tetapi mengorbankan komponen fine-pitch, papan tersebut belum dioptimalkan—masalahnya hanya berpindah ke lokasi lain.Desain aperture biasanya menyelesaikan lebih banyak masalah daripada sekadar menambah volume pasta secara brutal
Pad termal besar, tab pelindung, dan komponen daya sering kali membutuhkan aperture tersegmentasi atau pengurangan area ratio, bukan satu bukaan yang terlalu besar. Pelepasan pasta, slump, dan perilaku voiding semuanya berpengaruh. Insinyur harus lebih memilih perubahan aperture yang menciptakan deposit stabil daripada sekadar mendorong lebih banyak pasta dan berharap proses reflow akan membereskannya.Penyangga papan dan mekanika cetak sama pentingnya dengan kualitas foil
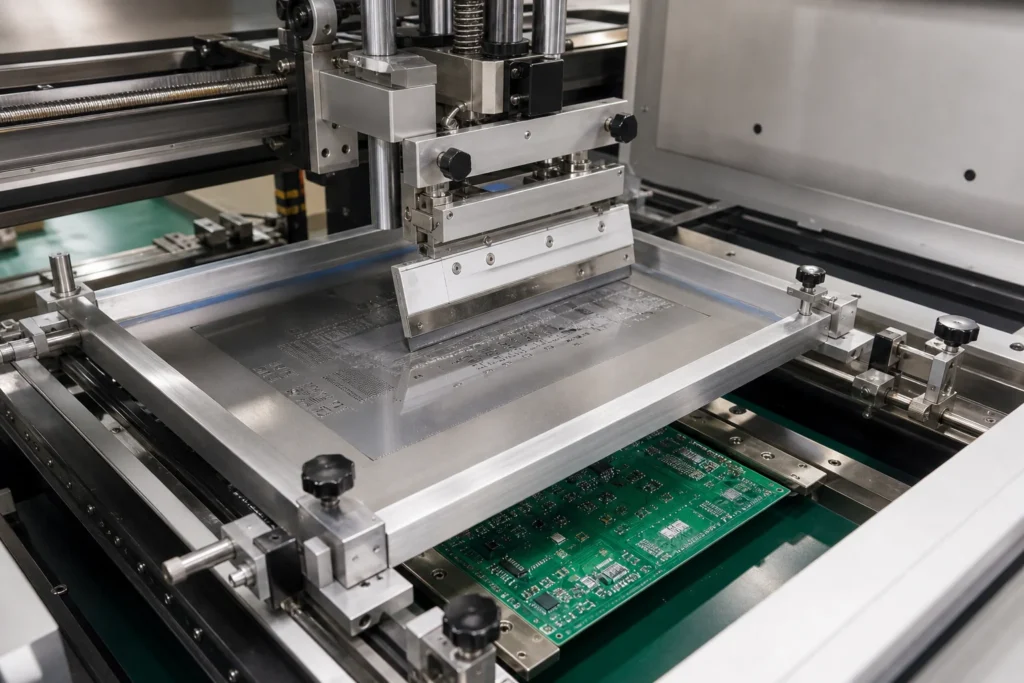
Bahkan stencil stainless steel berkualitas tinggi akan mencetak dengan buruk jika PCB melengkung di bawah tekanan squeegee. Pin penyangga, tooling vakum, penyetelan rel, dan kecepatan pemisahan semuanya memengaruhi efisiensi transfer. Pada papan yang lebih tipis, penyangga yang buruk dapat membuat perataan aperture terlihat baik saat penyetelan, tetapi tetap menghasilkan deposit yang tidak konsisten begitu produksi massal dimulai. Itulah mengapa spesifikasi stencil yang baik harus selalu dipasangkan dengan peninjauan penyetelan cetak yang realistis.Frekuensi pembersihan adalah bagian dari pemilihan stencil, bukan pertimbangan belakangan
Beberapa pola aperture lebih toleran terhadap proses cetak yang panjang dibandingkan yang lain. Pola lainnya menjebak pasta dengan cepat dan membutuhkan pembersihan bagian bawah yang lebih sering untuk menghindari penumpukan dan penyumbatan parsial. Jika lini produksi tidak dapat mempertahankan interval pembersihan yang sebenarnya dibutuhkan stencil, masalahnya bukan hanya disiplin operator. Ini juga bisa menjadi tanda bahwa desain stencil terlalu rentan untuk lingkungan produksi tersebut.Kapan step stencil layak digunakan terlepas dari kompleksitas ekstra
Step stencil (stencil bertingkat) menjadi berguna ketika satu papan secara nyata membutuhkan volume pasta yang sangat berbeda di area yang berbeda. Komponen fine-pitch mungkin memerlukan ketebalan foil yang lebih tipis, sementara pad termal besar atau tab konektor mungkin membutuhkan ketinggian deposit yang lebih tinggi. Dalam kasus tersebut, area step-up atau step-down dapat memperluas jendela proses (process window).Namun, step stencil harus menyelesaikan konflik pencetakan yang spesifik, bukan sekadar peningkatan tren semata. Step stencil menambah biaya fabrikasi, sensitivitas penyetelan, dan terkadang komplikasi pembersihan. Jika papan dapat distabilkan dengan optimasi aperture dan penyangga cetak yang lebih baik, itu biasanya merupakan jalur yang lebih sederhana.Cacat yang sering mengarah kembali ke tahap stencil
- Bridging berulang pada komponen fine-pitch bahkan ketika akurasi placement dan profil reflow terlihat normal.
- Solder kurang (insufficient) pada komponen pasif kecil atau pad perimeter QFN meskipun volume pasta di tempat lain dapat diterima.
- Pad termal besar yang menunjukkan voiding kronis atau runtuh (collapse) yang tidak stabil dari satu lot ke lot lainnya.
- Kualitas cetak yang menurun pada proses produksi yang panjang karena aperture terkontaminasi lebih cepat daripada yang diizinkan oleh siklus pembersihan.
- Penyesuaian operator yang terus mengubah tekanan squeegee atau perataan tanpa pernah menyelesaikan akar masalahnya.
Pertanyaan yang harus diajukan sebelum menyetujui stencil untuk produksi
- Aperture mana pada papan ini yang memiliki area ratio paling lemah atau perilaku pelepasan paling sulit?
- Metode penyangga papan apa yang akan digunakan selama pencetakan, dan apakah itu sesuai dengan kekakuan panel yang sebenarnya?
- Apakah pad besar sudah disegmentasi untuk kontrol pelepasan, atau volume pasta didorong secara terlalu agresif?
- Seberapa sering pembersihan bagian bawah akan diperlukan pada kecepatan lini yang realistis?
- Apakah desain memerlukan step stencil, atau bisakah perubahan aperture menyelesaikan masalah yang sama secara lebih sederhana?
- Bukti inspeksi apa yang akan mengonfirmasi bahwa transfer cetak sudah stabil sebelum rilis penuh?
Cetakan pasta yang baik biasanya dimulai dari pilihan stencil yang disiplin
Stencil SMT layak mendapatkan perhatian rekayasa yang lebih besar dari yang biasanya mereka terima karena tahap pencetakan menentukan titik awal fisik untuk setiap sambungan solder yang menyertainya. Jika ketebalan foil, strategi aperture, penyangga papan, dan kedisiplinan pembersihan dipilih dengan mempertimbangkan produk, sisa lini SMT memiliki peluang yang jauh lebih baik untuk tetap dapat diprediksi. Jika hal-hal tersebut diperlakukan sebagai nilai standar bawaan (default), pabrik sering kali harus membayar jalan pintas tersebut belakangan dalam bentuk scrap, cacat yang lolos (escapes), dan jam kerja rework.Apa yang dilakukan stensil SMT dalam perakitan PCB?
Stensil SMT mengontrol di mana pasta solder disimpan dan berapa banyak pasta yang mencapai setiap pad sebelum penempatan dan reflow. Dalam praktiknya, ketebalan stensil, geometri aperture, dan dukungan cetak memiliki efek langsung pada jembatan, bukaan, void, dan pengerjaan ulang.
Bagaimana Anda memilih ketebalan stensil SMT?
Ketebalan stensil harus sesuai dengan tantangan aperture terkecil dan kebutuhan volume pasta yang lebih besar pada papan yang sama. Bagian pitch halus sering mendorong ketebalan ke bawah, sementara bantalan termal besar mungkin memerlukan perubahan desain aperture alih-alih hanya membuat seluruh stensil lebih tebal.
Kapan stensil langkah layak digunakan?
Stensil langkah menjadi berguna ketika satu produk membutuhkan volume tempel yang sangat berbeda di area yang berbeda, seperti komponen pitch halus di sebelah bantalan daya besar atau tab pelindung. Ini menambah biaya dan kompleksitas pengaturan, jadi itu harus menyelesaikan batasan cetak nyata daripada berfungsi sebagai peningkatan default.
Mengapa stensil SMT yang baik masih menghasilkan cetakan pasta yang buruk?
Karena kualitas stensil hanyalah salah satu bagian dari sistem cetak. Dukungan papan, kondisi squeegee, reologi pasta, keselarasan, frekuensi pembersihan, dan kecepatan pemisahan semuanya dapat merusak endapan bahkan ketika stensil itu sendiri diproduksi dengan benar.