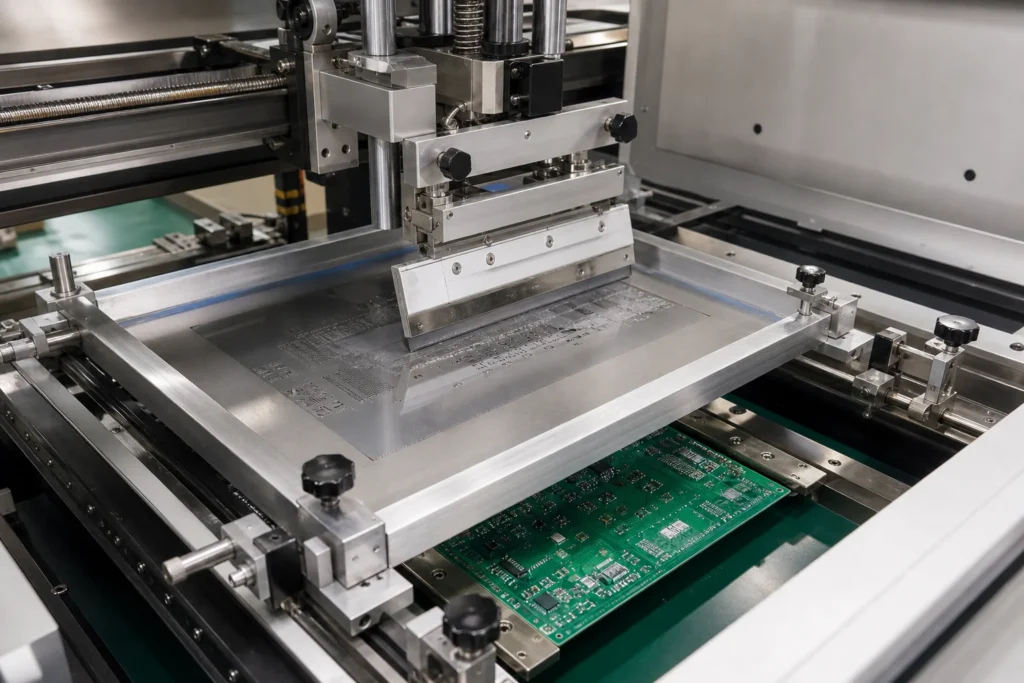
Os estênceis SMT decidem a qualidade da impressão antes mesmo que o forno de refusão tenha qualquer voz no processo. Cada máquina de inserção, estação de inspeção e perfil de soldagem instalado adiante precisa lidar com os depósitos de pasta criados pela impressora de estêncil. Se o estêncil não for adequado para a placa, o processo ainda pode parecer estável durante alguns painéis, mas os defeitos geralmente surgem mais tarde sob a forma de pontes de solda, juntas insuficientes, vazios (voids), componentes passivos desalinhados ou uma carga de retrabalho que ninguém deseja rastrear até a etapa de impressão.
É por isso que a seleção do estêncil não é apenas um item de compra. Os engenheiros precisam pensar na espessura da lâmina, no comportamento da abertura, no suporte da placa e na disciplina de limpeza como um sistema único. A ReversePCB já abordou a inspeção de pasta de solda e o fluxo mais amplo de montagem SMT, mas os estênceis SMT merecem uma análise própria, pois uma transferência de impressão deficiente pode fazer com que uma linha saudável pareça inconsistente muito antes de a causa real ser identificada.
Por que as decisões sobre o estêncil têm mais impacto do que muitas equipes esperam
Um estêncil determina o volume de pasta, o comportamento de liberação e a precisão de posicionamento antes de qualquer componente ser inserido. Se as aberturas forem muito agressivas, pastilhas (pads) pequenas podem criar pontes ou sofrer abatimento (slump). Se a liberação for ruim, as juntas de solda começam o ciclo com volume insuficiente e se tornam vulneráveis a circuitos abertos ou ao molhamento deficiente durante a refusão. O restante da linha consegue compensar apenas até certo ponto. Um perfil de forno melhor não corrigirá a falta de pasta, e uma máquina de inserção mais rápida não corrigirá um projeto de abertura inadequado.
Isso é ainda mais crítico em placas que combinam QFPs de passo fino (fine-pitch), encapsulamentos BTC ou QFN, pequenos componentes passivos e grandes pastilhas térmicas. Um único estêncil precisa atender a todas essas exigências. É por isso que engenheiros de processo experientes tratam o projeto do estêncil como uma ferramenta de controle de rendimento (yield), e não como um simples acessório.
Como escolher estênceis SMT sem criar conflitos de impressão
A espessura do estêncil deve seguir o problema de liberação mais crítico
As equipes costumam começar com uma espessura padrão de lâmina e só a revisam após o surgimento de defeitos de impressão. Uma abordagem melhor consiste em identificar primeiro as aberturas menores ou mais sensíveis à liberação, para depois definir como as pastilhas maiores serão tratadas. Se um estêncil espesso favorece pastilhas grandes, mas priva os componentes de passo fino do volume necessário, a placa não foi otimizada: o defeito apenas mudou de lugar.
O projeto de abertura geralmente resolve mais problemas do que o aumento bruto do volume de pasta
Grandes pastilhas térmicas, abas de blindagem e dispositivos de potência frequentemente exigem aberturas segmentadas ou razões de área reduzidas, em vez de uma única abertura sobredimensionada. A liberação da pasta, o abatimento e a formação de vazios são comportamentos previsíveis. Os engenheiros devem dar preferência a ajustes de abertura que garantam depósitos estáveis, em vez de simplesmente aplicar mais pasta e esperar que a refusão resolva o problema.
O suporte da placa e a mecânica de impressão importam tanto quanto a qualidade da lâmina
Mesmo um estêncil de aço inoxidável de alta qualidade apresentará uma impressão ruim se a placa de circuito impresso flexionar sob a pressão do rodo. Pinos de suporte, ferramentas a vácuo, ajuste dos trilhos e velocidade de separação afetam a eficiência da transferência. Em placas mais finas, um suporte inadequado pode fazer com que o alinhamento das aberturas pareça correto no setup, mas ainda assim gerar depósitos inconsistentes quando a produção for iniciada. Uma boa especificação de estêncil deve sempre ser acompanhada de uma revisão realista da fixação na impressão.
A frequência de limpeza faz parte da seleção do estêncil, não é um detalhe secundário
Alguns padrões de abertura são mais tolerantes a ciclos longos de impressão. Outros retêm pasta rapidamente e exigem uma limpeza inferior mais frequente para evitar o acúmulo e o bloqueio parcial. Se a linha não consegue manter o intervalo de limpeza que o estêncil realmente exige, o problema não é apenas a disciplina do operador: também pode ser um sinal de que o projeto do estêncil é frágil demais para o ambiente de produção.
Quando um estêncil degrau (step stencil) justifica sua complexidade
Um estêncil degrau (step stencil) torna-se útil quando uma mesma placa exige volumes de pasta significativamente diferentes em zonas distintas. Componentes de passo fino podem necessitar do comportamento de uma lâmina mais fina (step-down), enquanto grandes pastilhas térmicas ou terminais de conectores exigem uma altura de depósito maior (step-up). Nesses casos, uma área com alteração de espessura permite alargar a janela de processo.
No entanto, o estêncil degrau deve resolver um conflito específico de impressão, sem servir apenas como uma atualização desnecessária. Ele aumenta o custo de fabricação, a sensibilidade de ajuste e, às vezes, complica a limpeza. Se a placa puder ser estabilizada com a otimização de aberturas e um melhor suporte de impressão, esse costuma ser o caminho mais simples.
Defectos que frequentemente apontam de volta para a etapa do estêncil
- Pontes de solda recorrentes em dispositivos de passo fino, mesmo quando a precisão de inserção e o perfil de refusão parecem normais.
- Solda insuficiente em pequenos passivos ou nas pastilhas perimétricas de QFNs, apesar de o volume de pasta estar aceitável no restante da placa.
- Grandes pastilhas térmicas apresentando vazios crônicos ou colapso instável de um lote para outro.
- Qualidade de impressão que oscila durante séries longas porque as aberturas se contaminam mais rápido do que o ciclo de limpeza permite.
- Ajustes constantes de pressão do rodo ou alinhamento por parte do operador sem resolver a causa raiz.
Esses sintomas são facilmente atribuídos por engano à pasta ou à refusão, mas o estêncil é frequentemente o ponto onde a janela de processo se estreitou primeiro. Se a etapa de impressão estiver instável, o ajuste fino dos processos posteriores torna-se um jogo de adivinhação dispendioso.

Perguntas a fazer antes de aprovar um estêncil para a produção
- Quais aberturas nesta placa possuem a menor razão de área ou o comportamento de liberação mais difícil?
- Qual método de suporte de placa será usado durante a impressão e ele corresponde à rigidez real do painel?
- As pastilhas grandes estão segmentadas para controle de liberação ou o volume de pasta está sendo forçado em excesso?
- Com que frequência a limpeza inferior será necessária em uma velocidade de linha real?
- O projeto realmente exige um estêncil degrau ou as alterações nas aberturas podem resolver o problema de forma mais simples?
- Quais evidências de inspeção confirmarão que a transferência de impressão está estável antes da liberação total?
Quando essas respostas estão claras, os estênceis SMT deixam de ser uma fonte oculta de variação e passam a atuar como a ferramenta de controle de processo que devem ser.
Uma boa impressão de pasta começa com escolhas criteriosas de estêncil
Os estênceis SMT merecem mais atenção de engenharia do que normalmente recebem, pois a etapa de impressão estabelece o ponto de partida físico para cada junta de solda posterior. Se a espessura da lâmina, a estratégia de aberturas, o suporte da placa e a disciplina de limpeza forem definidos pensando no produto, o restante da linha SMT terá chances muito maiores de se manter previsível. Quando esses parâmetros são tratados como padrão genérico, a fábrica costuma pagar o preço mais tarde em refugos, falhas não detectadas e horas de retrabalho.
O que um estêncil SMT faz no conjunto de PCB?
Um estêncil SMT controla onde a pasta de solda é depositada e quanta pasta atinge cada pad antes do posicionamento e refluxo. Na prática, a espessura do estêncil, a geometria da abertura e o suporte à impressão têm um efeito direto nas pontes, aberturas, anulação e retrabalho.
Como você escolhe a espessura do estêncil SMT?
A espessura do estêncil deve corresponder ao menor desafio de abertura e às necessidades maiores do volume de pasta na mesma placa. As peças de passo fino geralmente empurram a espessura para baixo, enquanto grandes almofadas térmicas podem precisar de mudanças de design de abertura em vez de simplesmente tornar todo o estêncil mais grosso.
Quando vale a pena usar um estêncil passo?
Um estêncil de degrau se torna útil quando um produto precisa de volumes de pasta muito diferentes em diferentes áreas, como componentes de passo fino ao lado de grandes almofadas de força ou de abas de blindagem. Ele adiciona complexidade de custo e configuração, portanto, deve resolver uma limitação de impressão real em vez de servir como uma atualização padrão.
Por que bons estêncils SMT ainda produzem impressões de pasta ruim?
Porque a qualidade do estêncil é apenas uma parte do sistema de impressão. O suporte da placa, a condição do rodo, a reologia da pasta, o alinhamento, a frequência de limpeza e a velocidade de separação podem arruinar os depósitos, mesmo quando o próprio estêncil foi fabricado corretamente.